Schmalz

Técnica de fijación por vacío

La técnica de fijación por vacío es una técnica de fijación en la que las piezas se fijan a una superficie de fijación mediante vacío. La fuerza de retención se debe a la diferencia de presión entre la presión atmosférica y el vacío generado, y actúa de manera uniforme en toda la superficie efectiva de fijación, sin puntos de fijación mecánicos.

A diferencia de los métodos de bloqueo mecánico, que aplican fuerzas en puntos específicos mediante mordazas, abrazaderas o tornillos, la técnica de fijación por vacío distribuye la fuerza de retención de manera uniforme. Esto permite una fijación sin deformaciones y protege la superficie de la pieza.

Principio de funcionamiento

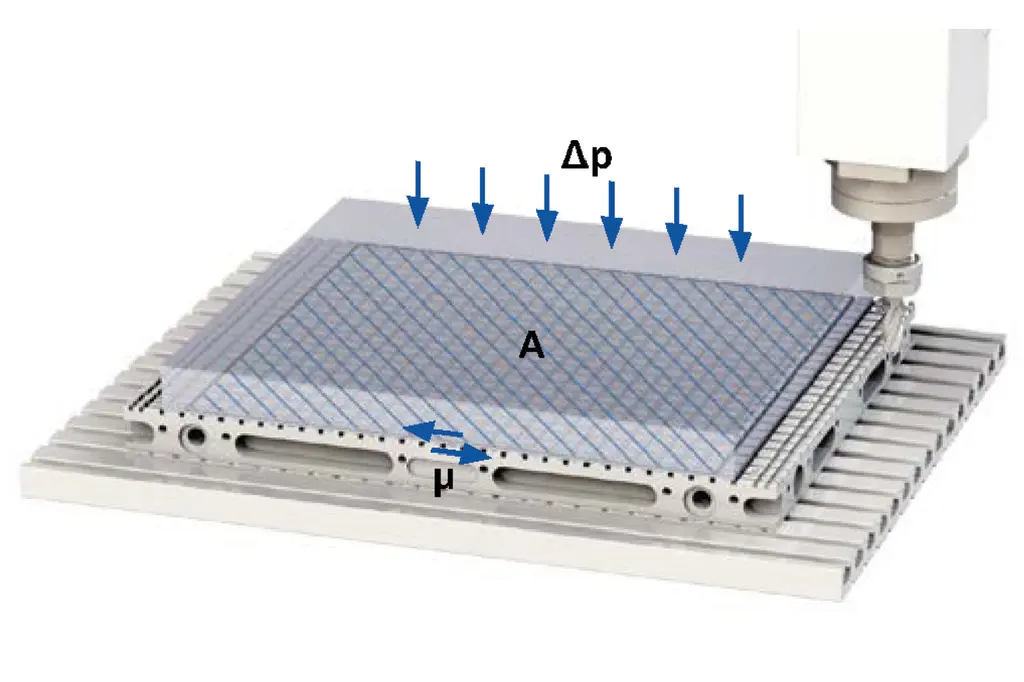
La fuerza de fijación horizontal de un sistema de fijación por vacío —es decir, la fuerza que se opone a las fuerzas de cizallamiento durante el mecanizado— viene determinada por tres factores:

Fh = A × Δp × μ

  • A: el área de la superficie de fijación evacuada dentro del proceso de sellado
  • Δp: el nivel de vacío, es decir, la diferencia de presión entre la superficie de fijación y el entorno circundante
  • μ: el coeficiente de fricción, que depende de la pieza de trabajo, entre el sistema de fijación y la pieza

Por cada 100 mbar de diferencia de presión, se obtiene una fuerza de fijación vertical de aproximadamente 1 N/cm². Dependiendo de la combinación de materiales y superficies, los coeficientes de fricción típicos oscilan entre aproximadamente 0,2 y 0,5.

Dado que, en la práctica, las fuerzas de mecanizado actúan predominantemente en paralelo a la superficie de la pieza de trabajo, la fuerza de fijación horizontal suele ser el factor decisivo en el diseño de los sistemas de fijación por vacío. Esta se calcula multiplicando la fuerza de fijación vertical por el coeficiente de fricción correspondiente.

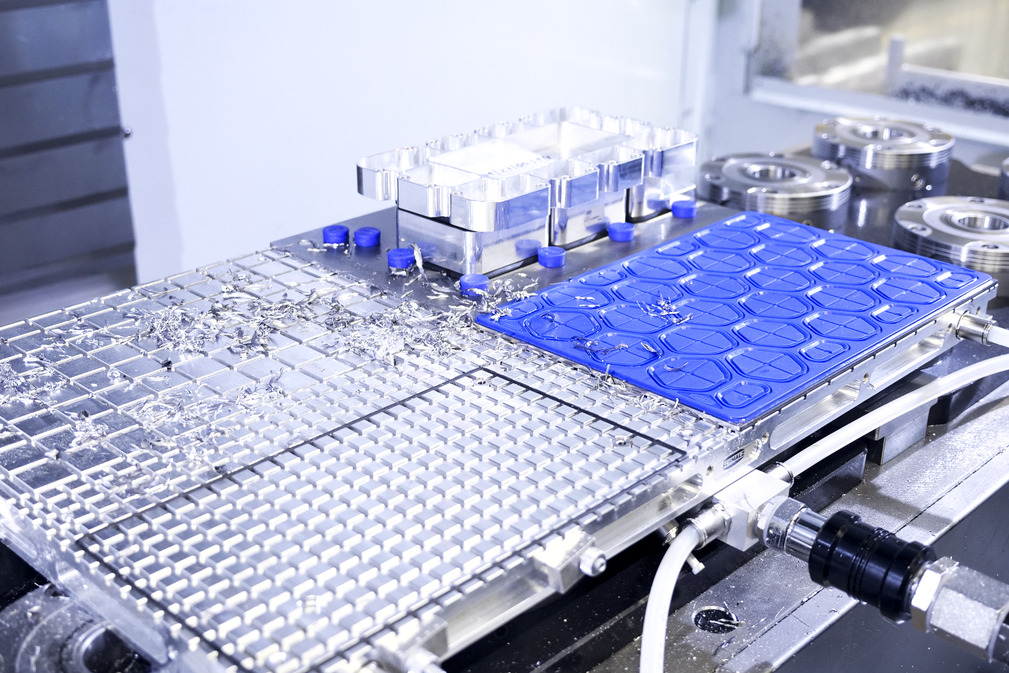
Un ejemplo práctico: una pieza de aluminio con una superficie de fijación de 600 cm² se fija a una matrix-plate con islas de fricción (μ = 0,25) a un nivel de vacío de 800 mbar. La fuerza de fijación horizontal resultante es de 1 200 N, suficiente para una tasa de arranque de viruta de aproximadamente 400 cm³/min durante el desbaste.

Los valores proporcionados son meramente ilustrativos, ya que el rendimiento real de mecanizado que se puede ejecutar en la práctica puede variar significativamente. Incluso las herramientas desgastadas, las altas velocidades de avance o los parámetros de corte desfavorables pueden aumentar significativamente las fuerzas de mecanizado.

Diseño de un sistema de fijación por vacío

Los sistemas de fijación por vacío constan de varios componentes coordinados entre sí para generar, distribuir y controlar el vacío.

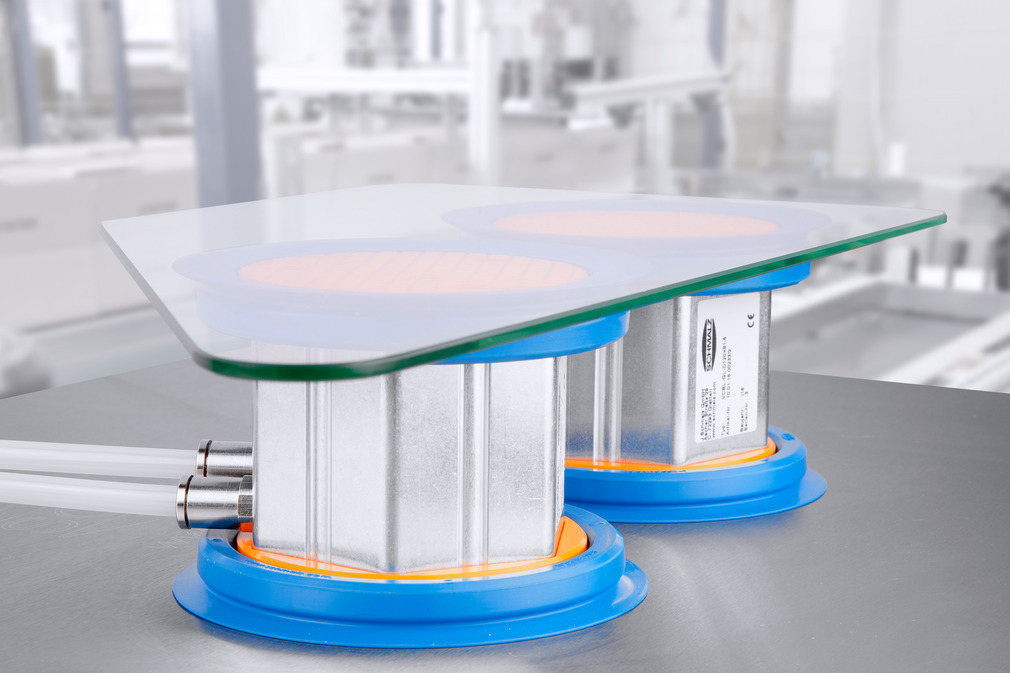
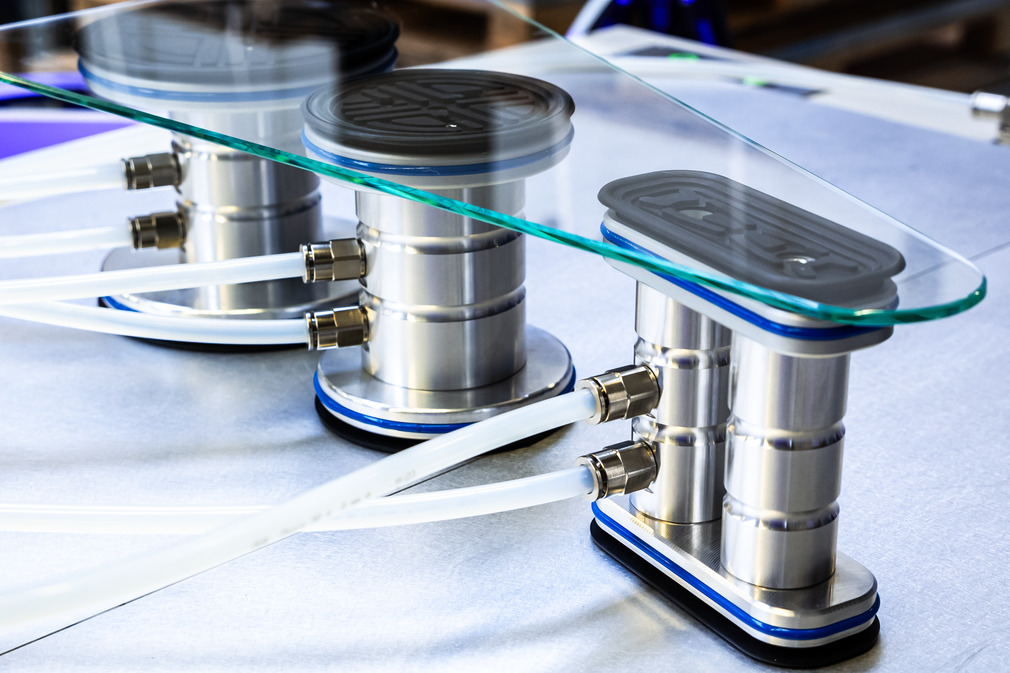
Los sistemas de fijación por vacío constituyen la interfaz directa con la pieza de trabajo. Dependiendo de la aplicación, se utilizan, por ejemplo, matrix-plates, ventosas de vacío o placas de sujeción con permeabilidad al vacío.

La generación de vacío se realiza de forma eléctrica o neumática. En función de la aplicación y de las exigencias del proceso, se utilizan sistemas con altos niveles de vacío o altos caudales. En algunos casos, los generadores de vacío también cuentan con separadores de líquido o controles de ahorro de energía.

El sistema se complementa con accesorios y elementos adicionales, como elementos de posicionamiento y tope, control de vacío, tuberías y componentes para la distribución del vacío.

Aplicaciones

La técnica de fijación por vacío es adecuada para piezas de trabajo con una superficie de contacto lo suficientemente lisa y densa como para permitir un vacío estable. El método es independiente del material y abarca una amplia gama de aplicaciones.

Ha demostrado ser especialmente eficaz en el procesamiento de la madera y el vidrio. Al trabajar con vidrio, la fuerza de retención uniforme evita picos de tensión localizados que, debido a la fragilidad del material, pueden provocar microfisuras o roturas.

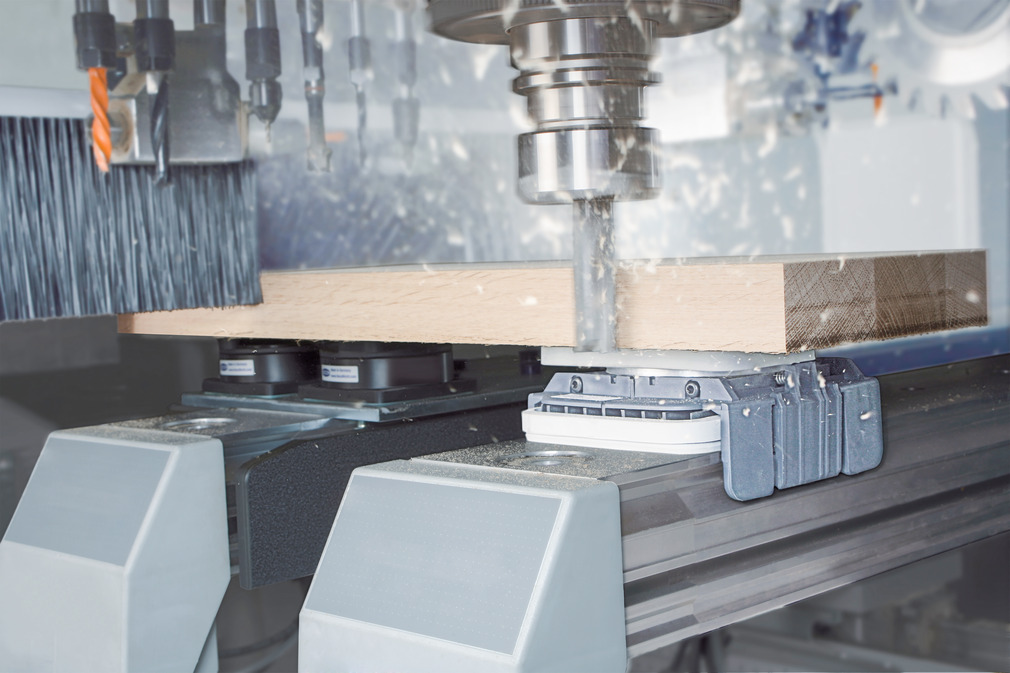
En el mecanizado de madera, se evitan los daños causados por fuerzas de fijación mecánicas localizadas. Al mismo tiempo, las fuerzas de fijación relativamente bajas del vacío son suficientes para muchos materiales derivados de la madera, lo que permite tiempos de equipamiento cortos y una manipulación flexible de las piezas.

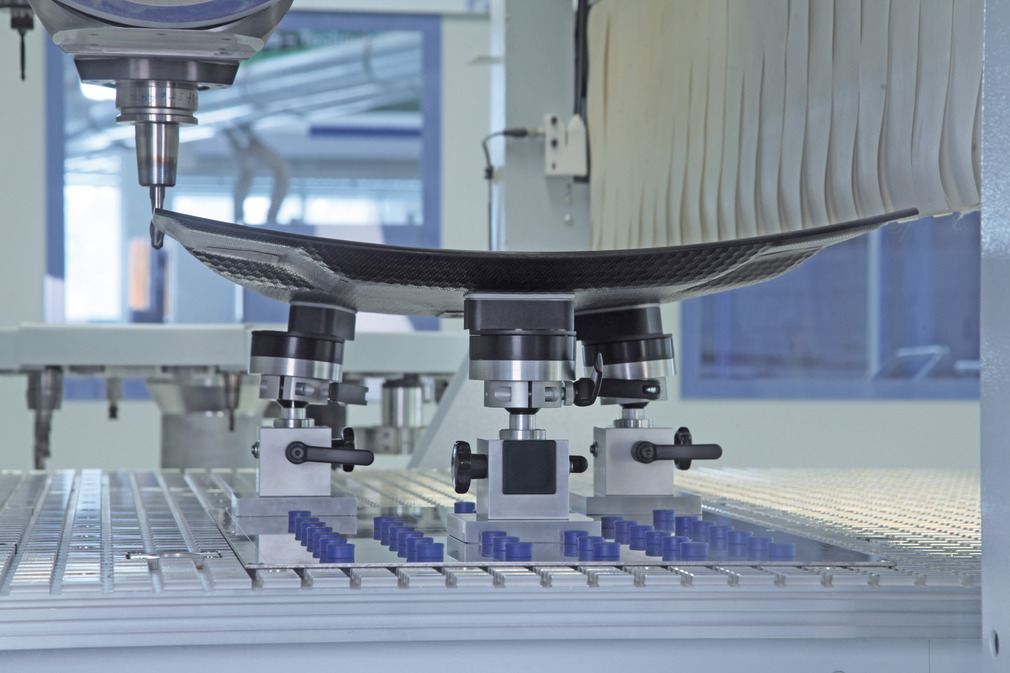
En el proceso de procesamiento de plástico, la distribución uniforme de la fuerza evita la deformación y protege las superficies sensibles de las marcas de presión.

En el mecanizado de madera, los sistemas de consola, para mesa con cuadrícula y para mesa tipo nesting permiten la fijación rápida y flexible de materiales laminados de gran superficie, por ejemplo, en la fabricación de muebles. Los cortos tiempos de equipamiento y la gran flexibilidad ofrecen ventajas a la hora de trabajar con piezas de geometrías variables.

La fijación por vacío también ofrece ventajas para piezas metálicas de paredes delgadas o de gran superficie fabricadas en aluminio u otros metales no ferrosos. Las piezas se pueden sujetar sin que sufran torsión, sin que los elementos de fijación laterales restrinjan el acceso a las herramientas ni que las fuerzas de fijación localizadas provoquen deformaciones.

Limitaciones de la técnica de fijación por vacío

La fuerza de retención que se puede alcanzar depende directamente de la estanqueidad de todo el sistema. Solo cuando existe un sellado suficientemente hermético entre la pieza y la superficie de fijación es posible generar el vacío necesario y mantenerlo constante durante el mecanizado.

Incluso las fugas o huecos más pequeños provocan caídas de presión y, por lo tanto, reducen la fuerza de retención transferible. Esto tiene un impacto especialmente negativo en la fiabilidad del proceso cuando intervienen fuerzas de mecanizado elevadas o cargas dinámicas.

En el caso de materiales porosos, superficies muy rugosas o áreas de contacto muy pequeñas, el diseño para generar un vacío suficiente puede verse aún más limitado. Por lo tanto, las piezas con profundidades o irregularidades superficiales que superen aproximadamente los 0,1 mm suelen requerir labios selladores adaptados o superficies de contacto especiales para ejecutar fuerzas de retención suficientes.

En la tecnología del vacío, las tasas de fuga se especifican como un flujo en l/min. Incluso las fugas pequeñas pueden reducir el vacío alcanzable por debajo del valor mínimo requerido para la fijación.

Si, como consecuencia, la fijación por vacío por sí sola resulta insuficiente, se puede adaptar la estrategia de mecanizado; por ejemplo, reduciendo las fuerzas de mecanizado o aumentando el área efectiva de fijación, como al recortar la pieza de trabajo de la pieza en bruto en una fase posterior.

Como alternativa, la fijación puede reforzarse mediante topes mecánicos o elementos de fijación complementarios.

Comparación de técnicas de fijación por vacío: métodos de fijación mecánica y magnética

A diferencia de los sistemas de fijación mecánica, la técnica de fijación por vacío no aplica fuerzas localizadas, sino que genera una fuerza de retención uniforme en toda la superficie. Esto resulta especialmente ventajoso cuando los picos de tensión localizados podrían provocar torsiones en la pieza, desviaciones dimensionales o daños en la superficie.

Además, toda la superficie de la pieza de trabajo permanece accesible, ya que no se requieren elementos de fijación laterales. Esto permite el mecanizado en cinco caras en una sola configuración, lo que reduce el número de pasos del proceso.

La aplicación distribuida de la fuerza también tiene un efecto de amortiguación sobre las vibraciones. Esto puede mejorar la calidad del mecanizado, especialmente en piezas delgadas o no magnéticas fabricadas en aluminio o plásticos.

Además, los sistemas de fijación por vacío pueden adaptarse de forma flexible a las diferentes dimensiones de las piezas. Esto permite tiempos de equipamiento cortos y una producción rentable, especialmente en la fabricación de lotes pequeños.

A diferencia de la técnica de fijación magnética, la fijación por vacío no se limita a los materiales ferromagnéticos. Se puede utilizar para madera, vidrio, plástico, aluminio y otros metales no ferrosos: en cualquier lugar donde se requiera una fijación que no cause daños y con baja distorsión.

Términos relacionados

Dispositivo de fijación
Los dispositivos de fijación se utilizan para fijar las piezas de trabajo a la máquina-herramienta y garantizar su fijación segura. Actúan como interfaz entre la pieza de trabajo y la máquina.
Sistema de fijación
El sistema de fijación fija las piezas durante el mecanizado mediante la aplicación de una fuerza específica.

Schmalz Companies

Select your Schmalz Company in one of the following regions:

Regions

Your region is not listed?

Schmalz maintains an international sales network with sales partners in over 80 countries. Please select a language for our international website.

La URL a la que intenta acceder no está en el idioma o contexto de país correctos.

El canal de la tienda asociado a su cuenta no coincide con el canal de la URL solicitada. Para ver los precios o realizar un pedido, por favor, cambie a su canal específico de usuario.

0 productos añadidos correctamente a la cesta de la compra

Ir a la cesta