Schmalz

Dispositifs de bridage pour les traitements du métal et du plastique

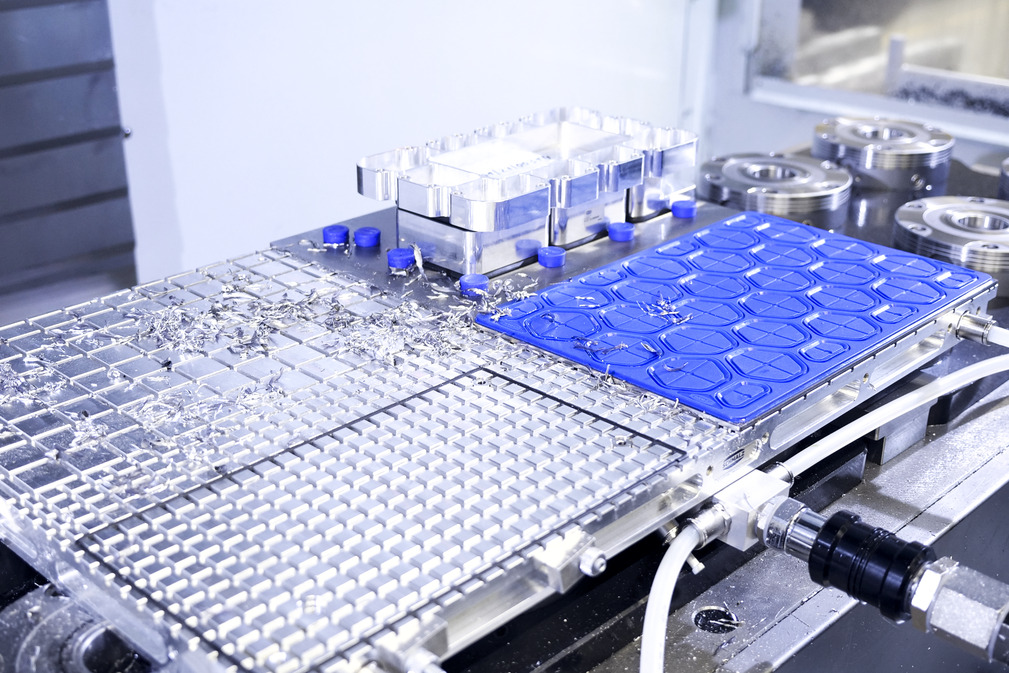
Les systèmes modulaires de bridage par le vide de Schmalz peuvent être utilisés de manière universelle sur tous les centres d'usinage CNC pour le traitement du métal et du plastique. Associés à des générateurs de vide spéciaux, les dispositifs de bridage par le vide permettent de serrer des pièces plates et minces en douceur et avec une faible distorsion.

Filtrer les résultats

Secteurs

Recommandations de produits

Plus d'informations

À quelles pièces en métal et en plastique la technique de bridage sous vide est-elle adaptée ?

La technique de bridage par aspiration est particulièrement adaptée aux pièces de grande surface, à parois minces, instables dimensionnellement ou sensibles aux rayures.

La répartition uniforme de la force grâce au vide atmosphérique empêche toute torsion ou toute déformation pendant l'usinage. Cela permet de serrer les composants pratiquement sans déformation, sans créer de marques de pression locales ni de déformations causées par les dispositifs de bridage mécaniques classiques.

Matières optimales dans la pratique :

  • Métaux: aluminium, métaux non ferreux (métaux NF) tels que le cuivre ou le laiton.
  • Plastiques: plastiques techniques, verre acrylique et feuilles revêtues délicates.
La technique de bridage par aspiration est-elle adaptée aux pièces en métal et en plastique fragiles ou à parois minces ?

Oui, tout à fait. La technique de bridage par vide est idéale pour les pièces délicates, à parois minces ou facilement déformables.

Comme la force de préhension est appliquée de manière uniforme sur toute la surface grâce au vide atmosphérique, les pics de serrage localisés causés par les blocs de serrage ou les étaux sont totalement évités. Cela assure l’absence de marques de pression ou de rayures, en particulier sur les composants en aluminium à parois minces, les tôles revêtues ou les pièces dont les surfaces visibles sont sensibles. Par ailleurs, les côtés de la pièce restent largement accessibles, ce qui permet de réaliser des opérations d'usinage complexes en un seul serrage.

Les systèmes de bridage par le vide conviennent-ils également à l'usinage sur 5 ou 6 axes de pièces en métal et en plastique ?

Oui. Les systèmes de bridage par le vide sont parfaits pour l'usinage à 5 et à 6 axes.

Comme la pièce est serrée sur toute sa surface depuis le dessous, il n’est pas nécessaire d’utiliser des griffes de bridage mécaniques qui gênent les opérations. Cela offre l’avantage majeur d’un accès totalement dégagé. Par conséquent, des opérations d’usinage complexes peuvent souvent être réalisées sur cinq faces en un seul serrage, sans nécessiter d’opérations de resserrage supplémentaires. Par ailleurs, les composants à parois minces sont serrés de manière à ménager la matière et à éviter toute torsion.

Exigences importantes pour le procédé:

  • Pendant l’usinage, le dispositif de bridage doit rester connecté en permanence au générateur de vide afin d’éviter toute perte de vide.
  • En particulier avec les tables de machine rotatives et à bascule, il faut assurer l'acheminement fiable des tuyaux de vide et éviter que ceux-ci ne créent de contours gênants dans la zone de travail.
Quelles solutions de bridage par le vide Schmalz propose-t-elle pour la fabrication de pièces détachées, en petites séries et en grande série dans le domaine de l'usinage des métaux et des plastiques ?

Schmalz propose des solutions spécifiques pour chacune des différentes étapes de production :

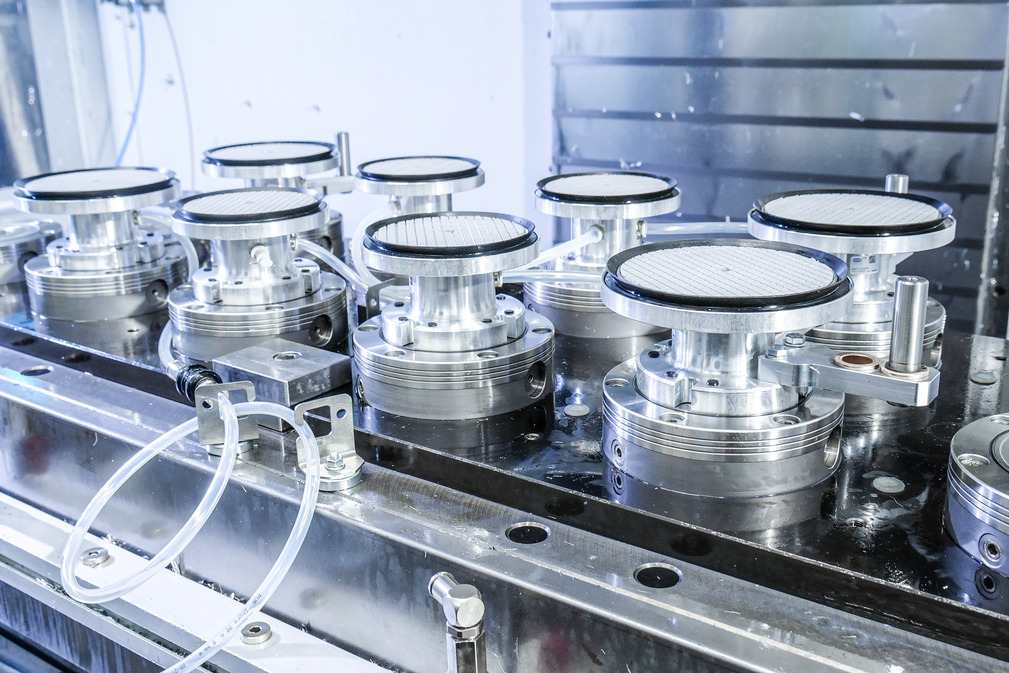
  • Production de pièces détachées et de petites séries: ici, la flexibilité maximale est essentielle. Des dispositifs de bridage standardisés, tels que les matrix plates (MPL) ou les ventouses à bloc de bridage par le vide (CMB), sont parfaitement adaptés à cet usage. Ils permettent un bridage économique d’une grande variété de géométries sans nécessiter de dispositifs de fixation sur mesure complexes.
  • Production en grande série: pour les séries de grande taille, l’accent est mis sur le temps de cycle et la fiabilité absolue du procédé. On utilise fréquemment ici des dispositifs de bridage spécialisés, spécialement adaptés à la pièce et au procédé d’usinage. Schmalz propose à la fois des composants individuels à intégrer dans des constructions spécifiques au client et un soutien à la construction de dispositifs de bridage sur mesure.
Quel système de bridage par aspiration est le mieux adapté à l'usinage CNC de pièces en métal et en plastique : les ventouses à bloc d'aspiration ou un système de bridage modulaire avec une plaque à dépression ?

Il n'existe pas de solution universelle pour le serrage sous vide CNC ; il existe plutôt deux approches principales qui varient en fonction de la géométrie de la pièce et des forces de fraisage :

  • Ventouses à bloc de bridage par le vide: il s'agit de la solution de référence pour les plastiques et la tôle. Elles constituent une solution d'entrée de gamme simple et économique, et peuvent être mises en place en quelques secondes. Elles sont particulièrement adaptées aux géométries de pièces récurrentes qui nécessitent un bridage respectueux de la matière et sans déformation.
  • Systèmes de bridage modulaires (plaques à dépression): la solution polyvalente pour une flexibilité maximale. La surface de serrage peut être ajustée individuellement à l’aide d’un cordon d’étanchéité et complétée par des accessoires (tels que les ventouses Innospann ISBL-HD ou les tapis en élastomère SFM). Cela les rend parfaitement adaptées à l’usinage de composants complexes en métal et en plastique présentant des dimensions variables, des contours irréguliers ou des forces d’usinage très élevées.
Est-il possible d'équiper a posteriori des centres d'usinage CNC existants d'un système de bridage par le vide destiné à l'usinage des métaux et des plastiques ?

Oui. Dans de nombreux cas, un système de bridage par le vide peut être facilement post-équipé sur des centres d’usinage CNC existants, quel que soit le fabricant de la machine. Une telle mise à niveau est généralement bien plus rentable que d'investir dans une nouvelle machine.

Tous les systèmes de tables de machine courants sont pris en charge. Sur les tables lisses ou les tiges en T, le module de fixation par le vide ou la plaque à dépression se fixe simplement par des moyens mécaniques ou via un système de bridage à point zéro.

Quels sont les critères à prendre en compte pour choisir un générateur de vide adapté au traitement des métaux et des plastiques ?

Lors du choix d'un générateur de vide adapté au traitement des métaux et des plastiques, il convient avant tout d'assurer un haut niveau de vide pour obtenir des forces de serrage maximales, ainsi qu'un système d'intelligence pour la gestion de l'énergie et des fluides. Étant donné que les procédés CNC pour ces matières dépendent fortement du type de pièce (poreuse ou dense) et sont généralement étanches au vide, les experts en applications de Schmalz recommandent généralement des pompes à vide haute performance lubrifiées à l'huile.

Lors de votre choix, prêtez attention aux caractéristiques clés suivantes :

  • Utilisation d’énergie: l’usinage des métaux et des plastiques impliquant souvent des applications hermétiques, un système doté d’une fonction d’économie d’énergie automatique intégrée est fortement recommandé pour baisser les frais consécutifs au fonctionnement.
  • Fiabilité du processus: une surveillance continue du niveau de vide via des systèmes d’alarme appropriés, ainsi qu’une interface directe avec le système de commande de la machine, sont essentielles pour garantir une préhension fiable.
  • Gestion des fluides: si un liquide de refroidissement (KSS) est utilisé dans le procédé d’usinage, un système intégré assurant la séparation et la recirculation fiables des fluides est absolument indispensable.
Quels générateurs de vide conviennent aux systèmes de bridage CNC utilisés dans l'usinage des métaux et des plastiques ?

Selon l'application, les systèmes de bridage CNC utilisent soit des pompes à vide électriques, soit des générateurs de vide pneumatiques. Les facteurs clés pour choisir le système approprié sont principalement la taille de la pièce, le taux de fuite, le procédé d'usinage et la force de préhension requise :

  • Matériaux étanches (haut vide): pour les matières denses telles que l’aluminium, les plastiques ou les tôles revêtues, on utilise souvent des générateurs de vide ayant la capacité de produire un haut vide afin d’exécuter des forces de préhension maximales.
  • Zones poreuses (volume de flux élevé): dans les applications présentant des taux de fuite plus élevés, une forte capacité d’aspiration ou un volume de flux plus important est exigé pour compenser en continu ces pertes.

De plus, des fonctions intelligentes telles que la surveillance du vide, la séparation des liquides ou les commandes d’économie d’énergie jouent un rôle crucial pour assurer la fiabilité des processus et l’utilisation d’énergie dans la fabrication automatisée.

Schmalz Companies

Select your Schmalz Company in one of the following regions:

Regions

Your region is not listed?

Schmalz maintains an international sales network with sales partners in over 80 countries. Please select a language for our international website.

L'URL à laquelle vous essayez d'accéder n'est pas dans la bonne langue ou le bon contexte national.

Le canal du magasin associé à votre compte ne correspond pas au canal de l'URL demandée. Pour consulter les prix ou passer une commande, veuillez passer au canal qui vous est propre.

Produit ajouté avec succès au panier

Aller au panier